Handel & Industrie – Handwerk
Der Glockengießer
Galerie der vorzüglichsten Künste und Handwerke • 1830
Voraussichtliche Lesezeit rund 8 Minuten.
Die Glocken entstanden nach und nach aus den Zimbeln, Schellen und Handklingeln, welche in den Morgenländern erfunden wurden, und schon die ältesten Völker, namentlich die alten Ägypter hatten kleine Glöckchen und Schellen bei ihren gottesdienstlichen Festen. Von den Ägyptern nahmen die Hebräer den Gebrauch der Schellen an den priesterlichen Kleidungen an, und Aaron hatte dergleichen kleine goldene Glöckchen am Saum seines langen Oberkleides, welches der Hohepriester an dem Versöhnungstag trug. Die Zimbeln, woraus die Glocken entstanden, waren eherne oder kupferne halbe Kugeln von ziemlicher Größe. Man hatte zwei verschiedene Arten derselben, wovon die eine einen zarten und hellen, die andere aber einen tieferen und starken Klang hatte, und deren man sich schon zu Davids Zeiten zu der Musik beim Gottesdienst bediente.
Die Kirchenglocken wurden späterhin in Italien erfunden. Vor der Erfindung derselben ließ man die Gemeinden, durch herumgeschickte Boten oder Läufer zusammenrufen. Nachher schlug man Bretter zusammen, auf deren Lärm das Volk sich zum Gottesdienst versammelte, daher wurden diese Bretter die heiligen Bretter genannt. In der morgenländischen Kirche schlug man mit einem Hammer auf ein aufgehängtes trockenes Brett, bis endlich gegen das Jahr 400 nach Christi Geburt der Bischoff Paulinus zu Nola in Kampanien, zuerst den Gebrauch der Kirchenglocken einführte und diese dazu anwandte, die Gemeinde in seiner Kirche zum öffentlichen Gottesdienst zusammenzurufen. Daher erhielt auch die Glocke von der Landschaft, worin sie erfunden worden war, den Namen Campana und von der Stadt, wo sie zuerst gebraucht ward, den Namen Nola. Der Gebrauch der Glocken breitete sich hierauf immer weiter aus, und Papst Sabinianus, der im Jahr 605 starb, verordnete in Rom zuerst, dass die Stunden durch Glockenschläge angezeigt werden sollten.
Das Gießen der Glocken erfordert sehr viele Geschicklichkeit, Einsicht und Erfahrung. Ehe die Glocke selbst gegossen werden kann, muss die Form dazu gemacht werden. Diese besteht aus drei Teilen, aus dem Kern, der Dickte und dem Mantel.
Der Kern einer Form ist derjenige Teil derselben, welcher die Dicke einer zu gießenden Sache gemeinschaftlich mit dem Hebel beim Guss bildet. Die Masse, aus welcher der Kern zu einer Glockenform gebildet wird, ist Lehm, wozu Schäben, Kälberhaare und Werk gemischt werden. Der Lehm wird hierauf mit seinem Zusatz auf das Beste durchgearbeitet und von allen Klößen und Steinen gereinigt, und die Formen zu großen Glocken werden in einer Dammgrube gemacht. Wenn der Kern zu einer Glockenform gemacht werden soll, so schlägt der Glockengießer einen Pfahl ein, auf welchen er eine eiserne Stange oder ein Kreuz legt, das in der Folge von der Mauer der Dammgrube getragen wird, wenn der Pfahl durch das Feuer in dem Kerne abbrennt. In der Mitte dieser Stange ist ein Zapfenloch, in welches eine eiserne Spille mit ihrem Zapfen gestellt wird, und das oberste Ende der Spille läuft in einem Loch des Balkens über der Grube. Diese Spille dient dazu, die Schablone oder das Formenbrett, welches bei Verfertigung der Glockenform die Glocke bilden und ihr die Gestalt geben muss, daran beweglich zu befestigen. Die Spille trägt bei großen Glocken drei, bei kleineren aber nur zwei Scheren, welche der Länge nach, einen Einschnitt oder Falz haben, der sich an beiden Seiten öffnet. In diesen Falz wird die Schablone oder das Brett, aus welchem der halbe Durchmesser der Glocke ausgeschnitten ist, eingeschoben, mit einigen eisernen Schrauben befestigt und oben von den Scheren festgehalten. Hierauf wird der Kern der Form gemacht, der vollkommen dem inneren Raum der Glocke gleichen muss. Zuerst wird das Fundament oder der sogenannte Stand von Backsteinen in der Dammgrube gemauert, und diese und alle übrigen Steine des Kerns werden an der äußersten Seite rund abgehauen, und die Schablone bestimmt es, welchen Umfang man ihnen zusammengesetzt geben soll. Wenn man nämlich die Schablone an der Spille herumdreht, so bezeichnet sie einen Kreis, nach welchem die Steine des Kerns gelegt werden. An allen vier Seiten des Fundaments wird ein Zugloch gemacht, weil der Kern durch Kohlen in feiner Asche ausgetrocknet werden muss. Auf diesem Fundament wird der Kern ebenfalls aus Backsteinen aufgemauert. Der gemauerte Kern wird hierauf mit Lehm belegt, der zwei- bis dreimal aufgetragen wird. Zuletzt wird der Kern mit gesiebter und mit Wasser flüssig gemachter Asche mit einem Pinsel überzogen, worauf alsdann die Dickte aufgetragen wird.
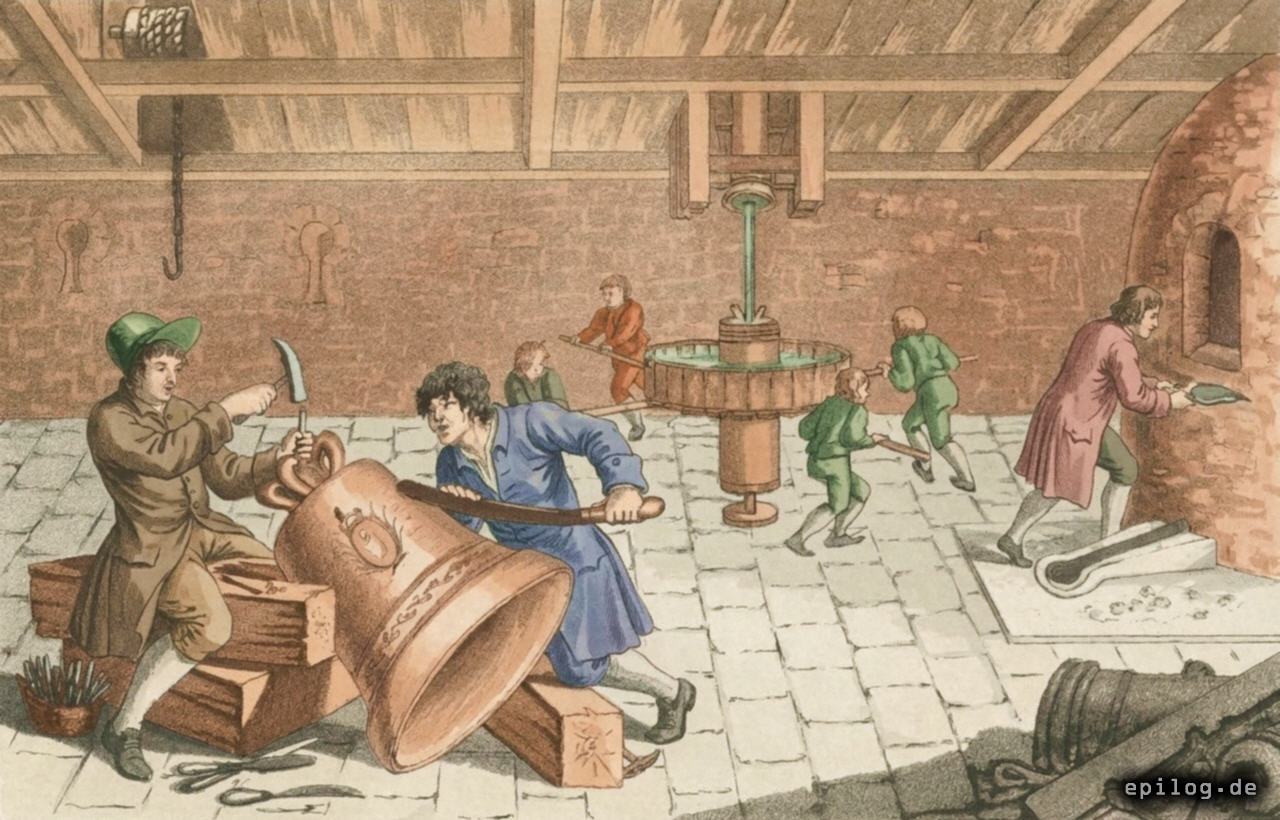
Die Dickte ist diejenige Ausfüllung der Glockenform über dem Kern, welche, wenn alsdann der Mantel darüber gemacht ist, wieder herausgeschnitten wird und alsdann den leeren Raum gibt, in welchen das Metall zur Glocke gegossen wird. Die Dickte ist daher die eigentliche Gestalt der Glocke und der Name Dickte bezeichnet, dass die Glocke so dick wird, als der Raum ist, welchen die Masse einnimmt. Wenn die Dickte soll geformt werden, so muss der Glockengießer die Schablone, welche er vorher zur Bildung des Kerns gebrauchte, so weit nach seiner gemachten Zeichnung ausschneiden, dass es nur so viel Abstand vom Kern hat, als die Glocke dick werden soll oder er macht dazu eine besondere Schablone. Die Masse zu der Dickte wird vom gestoßenen, gesiebten und wohl durchgekneteten und mit Schäben oder Haaren vermischten Lehm lagenweise auf den bepinselten und ausgebrannten Kern aufgetragen.
- R E K L A M E -
 Jede Lage muss wieder durch das Feuer im Kern ausgetrocknet werden, und mit dem Auftragen des Lehms wird so lange fortgefahren, bis der Lehm die Schablone erreicht. Hierauf wird mit einem Tuch geschmolzener Talg aufgetragen, damit in der Folge der Mantel sich gut von der Dickte trenne, indem dieser heruntergezogen werden muss, um die Dickte vom Kern abzunehmen. Ehe der Mantel aufgetragen wird, müssen die Buchstaben, Figuren und mancherlei Verzierungen, welche auf die Glocke kommen sollen, auf die Dickte aufgetragen werden. Diese Buchstaben und Figuren werden in hölzernen Formen von Wachs gegossen und auf die Dickte mit Terpentin aufgeklebt, und nunmehr steht die ganze Gestalt der Glocke von Lehm mit ihren Figuren, Buchstaben und Verzierungen von Wachs fertig da, worauf der Mantel gemacht wird.
Wenn die Dickte fertig ist, so wird die Schablone abgenommen und weiter ausgeschnitten und alsdann wieder an seinen Ort an der Spille zum Formen angemacht, worauf der Mantel aufgetragen wird. Damit die Figuren von Wachs auf der Dickte nicht durch den Mantel beschädigt werden, nimmt man zu den ersten Lagen des Mantels ein Material, welche diesen Figuren nicht schaden kann. Dieses Material besteht aus zwei Teilen gesiebtem Lehm, zwei Teilen Ziegelmehl und einem Teil klar gestoßenen Schmelztiegel, welche Vermischung der Glockengießer Zierlehm nennt. Dieses wird miteinander zerstoßen, gesiebt, mit Kälberhaaren vermischt, mit Wasser zu einem Brei gemacht und mit einem Pinsel auf die Dickte so lange aufgestrichen, bis die Dickte davon mit einer starken Rinde bedeckt ist, worauf andere Lagen von gewöhnlichem, mit Schäben vermischtem Lehm aufgetragen werden. Damit der Mantel auch die nötige Festigkeit erhält, wird auf die erste Lage dieser Art Werg ausgebreitet. Nach dem zweiten Auftragen wird ein gelindes Feuer in den Kern gemacht, damit das Wachs aus der untersten Tünche des Mantels ausschmelzen kann. Das Innere des Mantels nimmt völlig die Gestalt der Dickte an, und die Figuren und Buchstaben stehen nunmehr, wenn das Wachs ausgeschmolzen ist, vertieft im Mantel. Zuletzt trägt man so viel Lehm auf, bis er die Schablone erreicht und damit kann gebildet werden, indem man damit sieht, ob auch der Mantel überall eine gleiche Dicke habe.
Nachdem der Mantel durch das Feuer gehörig ausgetrocknet worden ist, so wird er abgenommen, und die Dickte wird mit einem Messer vom Kern weggeschnitten, die Dickte lässt sich sehr leicht vom Kern wegnehmen, weil die aufgestrichene Asche die Vereinigung beider Teile verhindert. Um den Mantel seine rechte Festigkeit zu geben, und ihn bei dem Gießen vor dem Springen zu sichern, legt man nach der Höhe der Glocke eiserne Schienen, einige Zoll auseinander, an den Mantel, die sich genau an denselben anschließen müssen, und über diese Schienen werden hölzerne und eiserne Reifen getrieben. Jede Schiene hat unten einen Haken, der den Mantel im Absatz ergreift, und oben einen Ring, in welchem man ein Seil befestigt und dem Mantel mit einer Winde von den übrigen Teilen der Form abnimmt. Vorher muss man ein Zeichen an dem Mantel und an dem Fundament machen, damit alsdann, wenn die Dickte weggenommen ist, der Mantel wiederum eben so kann aufgesetzt werden, als er vorher stand. Wenn der Mantel wieder aufgesetzt ist, so wird er unten am Stand überall gut verschmiert, damit keine Fuge bleibt, und das Metall beim Gießen keinen Ausweg finden kann. Weil das flüssige Metall beim Gießen den Mantel ausdehnt, so wird die Dammgrube der Form um den ganzen Mantel herum mit Erde ausgefüllt und mit einem eisernen Stampfer festgestampft. Die Form zum Henkel der Glocke wird besonders gemacht und aufgesetzt.
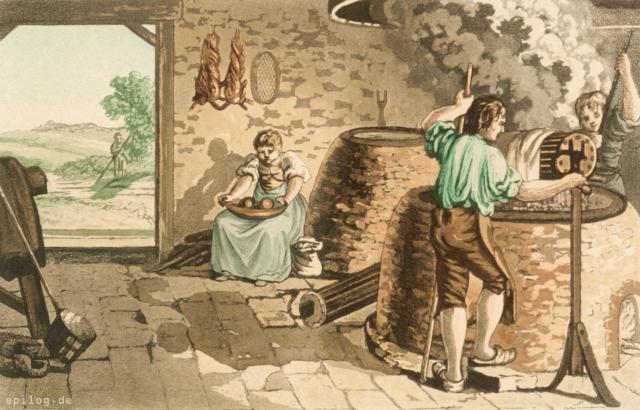
Die Vermischung der Metalle, woraus eine Glocke gegossen werden soll, nennt man Glockenspeise oder Glockengut, und sie besteht im Wesentlichen aus Kupfer, Zinn und Messing.
Dieses Metall wird in dem Gießofen geschmolzen, und dieser Gießofen muss höher als die Dammgrube mit der darin befindlichen Glockenform stehen, damit das flüssige Metall gut nach der Form ablaufen kann. Zuerst wird das Kupfer und Messing in den Gießofen geworfen, und wenn diese geschmolzen sind, wird das Zinn erst hinzugefügt, weil dieses leichter als Kupfer und Messing schmilzt. Wenn das Metall gehörig in Fluss gebracht ist, so bekommt es einen weißen Schaum, wo alsdann Pottasche in den Ofen geschüttet wird, welche die Vereinigung der Metallteile befördert, das Metall reinigt, und zugleich die weiße Farbe des Metalls rot macht. Der Schaum muss einige Mal abgenommen werden, und das Metall bleibt zwölf oder weniger Stunden lang oder so lange in dem Ofen, bis die Windpfeifen des Ofens gelb werden, welches ein Zeichen ist, dass das Metall gehörig flüssig ist. Der Glockengießer muss jedoch erst noch untersuchen, ob die Mischung der Metalle gehörig sei; deshalb gießt er eine Grube im Sand, oder besser in einen ausgehöhlten und aufgewärmten Stein etwas von dem Metall und zerbricht es nach dem Erkalten. Wenn der Bruch zu viele kleine und dicht neben einander liegende Zacken hat, dass man sie kaum unterscheiden kann, so ist dieses ein Zeichen, dass das Metall zu viel Zinn habe und noch Kupfer müsse hinzugesetzt werden. Wenn aber im Gegenteil die Zacken zu groß sind und weit voneinander abstehen, so muss noch mehr Zinn hinzugesetzt werden. Wenn das Metall die Probe aushält und die Mischung gut befunden wird, so wird der Guss veranstaltet.
Vor dem Gießloch ist vorher eine Rinne von Lehm gemacht, mit Mauersteinen ausgelegt und durch eingelegte glühende Kohlen ausgetrocknet worden. In die Öffnung des Mittelbogens der Glockenform, wodurch das Metall in die Form fließt, wird ein kleiner Trichter von Lehm gesetzt, zu welchem die Rinne hingeleitet wird. Das Gießloch des Ofens ist mit einem Zapfen verstopft, welchen der Gießer mit einer eisernen Stichstange zurückstößt und dadurch den Ofen öffnet, wo alsdann das flüssige Metall aus der Öffnung des Ofens, durch die Rinne nach dem Trichter und durch diesen in die Glockenform läuft.
Die gegossene Glocke bleibt hierauf eine Nacht hindurch in der Form stehen, alsdann wird die Dammgrube aufgerissen, der Mantel mit einem Hammer abgeschlagen und die Glocke mit einer Winde aus der Grube gezogen, worauf die etwa vorstehenden Teile mit einer Feile abgenommen werden.
Entnommen aus dem Buch:

Ein faszinierender Blick in die Werkstätten einer vergangenen Zeit.
Diese Neuausgabe bietet eine Übersicht über 40 historische Berufe am Übergang zur industriellen Fertigung. Jedes Gewerbe wird durch eine zeitgenössische, farbige Lithographie sowie eine Beschreibung der Arbeitsabläufe und Werkzeuge erläutert. Der Band dokumentiert somit den Stand der Technik und die Arbeitsbedingungen des frühen 19. Jahrhunderts.
Diese Neuausgabe bietet eine Übersicht über 40 historische Berufe am Übergang zur industriellen Fertigung. Jedes Gewerbe wird durch eine zeitgenössische, farbige Lithographie sowie eine Beschreibung der Arbeitsabläufe und Werkzeuge erläutert. Der Band dokumentiert somit den Stand der Technik und die Arbeitsbedingungen des frühen 19. Jahrhunderts.